
技术发布
气肋膜结构加工安装流程
 技术发布
 2026-10-23
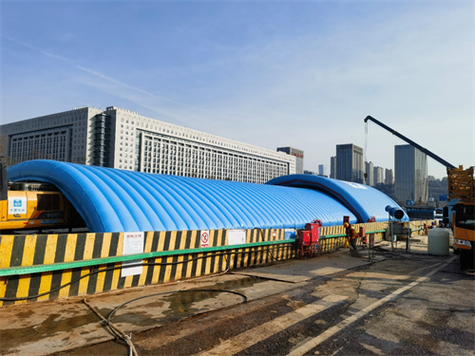
气肋膜结构(气肋式充气膜)核心是“工厂精密预制 + 现场装配充气”。下面按加工制造 → 运输包装 → 现场安装 → 调试验收四阶段给你一套可落地的标准流程。
一、工厂加工阶段(预制核心)
1. 设计深化与下料
三维建模 + 荷载计算(风、雪、内压、跨度)
气肋管形计算:每根气肋的拱高、间距、截面、锚固点
膜面裁剪展开,预留热缩与张拉余量(通常 1%~2%)
输出:膜片排版图、焊缝图、节点加工图、编号系统
2. 膜材检验与准备
膜材进场复验:抗拉、撕裂、阻燃(B1级及以上)、涂层完整性
洁净车间作业,地面铺软质防护垫,防划伤
3. 气肋管与膜片加工
数控裁剪气肋腔体膜片、外覆盖膜、包边条
气肋两端锚固区做多层包边加固,转角圆弧处理(防应力集中)
高频热合焊接:
先试焊 → 剥离/拉伸试验定参数(温度/压力/速度)
主焊缝强度 ≥ 母材 85%~90%
焊缝做气密性/渗水检测(肥皂水、负压或淋水试验)
4. 附件集成
气肋膜充气阀、排气阀、压力传感器接口预埋
D型环、锁扣、固定带、钢索套管、门框压条同步热合或机械铆接
索具(脊索/谷索)按长度预制,端头压接锚具
5. 出厂预拼装与试充
小单元充气自检:检查变形、漏气、焊缝缺陷
整体编号折叠,外包装防刮、防潮、标展开方向
二、现场基础与准备
1. 场地处理
平整压实,清除碎石/尖锐物,铺防护地布
承载力满足设计(常规 ≥100kPa,软基另处理)
2. 基础与锚固
混凝土条形基础 / 地梁 / 配重块,预埋锚栓或钢轨
预埋件定位偏差 ≤±5mm,平整度 ≤2mm/m
防风锚点、地钉、配重系统提前放线定位
3. 物料核验
气肋单元、外膜、风机、控制柜、备品密封件逐项清点
天气:微风(≤4级)、无雨雪,低温需调气压参数
三、现场安装流程(关键工序)
顺序原则:先骨架定位 → 再覆膜 → 后充气 → 终锚固
步骤 1:放线定位
标出气肋排布轴线、首尾锚固点、门洞位置
步骤 2:气肋框架就位
气肋管平铺展开,底部与基础锚点对应
多跨拼接:通过 D型环/锁扣逐跨锁紧,接口零错位
步骤 3:外覆盖膜铺设
外膜按正反面、展开方向平铺
先中间后四周,对称扣合气柱顶部固定带/夹件
膜面自然贴合,禁止强行拉扯,防局部过紧起皱
步骤 4:底部密封与初步锚固
膜边塞入压条/角钢,锁紧地脚螺栓
气密门、通风口先装密封圈再压框
步骤 5:分级充气(最核心)
风机低压启动,按 30% → 60% → 100% 分级加压
各气肋同步膨胀,专人巡检:
无扭转、无死褶、无异常鼓包
气压达设计值(如 5~8kPa 视项目而定)后稳压
严禁高压猛充,防焊缝崩开、气柱屈曲
步骤 6:形态调整与张拉
充气稳定后微调外膜松紧、索具花篮螺栓
膜面张力均匀、曲面顺滑,弧线与设计模型比对
步骤 7:最终锚固与防风
四周防风绳均匀收紧,地钉/配重块压实
气阀锁紧,备用排气通道标识清楚
四、系统调试与验收
1. 机电与自控
风机变频运行,自动补气、超压泄压阀联动
PLC 控压:掉压自动启动,备用电源切换测试
门禁互锁、消防、监测传感器联调
2. 性能测试
气密性:充至设计压,闭机 24h 压降 ≤10%
荷载验证:模拟风压/雪载,变形 ≤跨度 1/200,无撕裂
焊缝复检:重点节点肥皂水查漏
基础/锚固/防雷接地(电阻≤4Ω)逐项签字
3. 交付资料
加工图、焊接记录、试充报告、材质证明
操作手册、应急预案、维护周期表
五、拆改与维护要点
泄压必须慢放气,禁止快速抽气导致膜面折损
定期查气压曲线、焊缝老化、锚固锈蚀
膜面清水软布清洁,禁用溶剂硬刷
六、常见踩坑提醒
气肋两端没做多层包边 → 锚点撕裂漏气
现场不铺防护布 → 膜底穿刺隐患
充气不同步 → 框架扭斜、外膜起兜
只充不调索 → 长期运行膜面松弛积雨雪
忽略备用风机/泄压逻辑 → 极端天气失压风险
 热线服务电话:
 移动电话:
 市场部:
